外盘管反应釜选型与工艺适配:从传热效率到全生命周期成本的工程解析
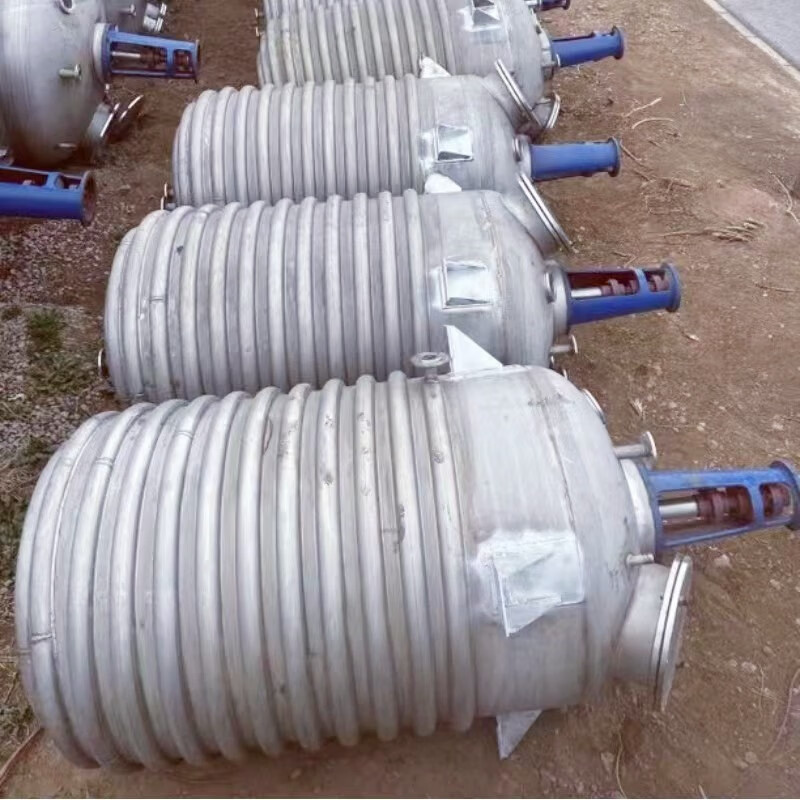
在化工、制药与精细化工生产线上,反应釜的传热能力往往直接决定单批反应周期与产品收率。当反应体系涉及高粘度物料、强放热过程或需要精确梯度控温时,常规夹套结构的换热面积与传热均匀性便显得捉襟见肘。外盘管反应釜正是在这一工程背景下成为中高压、高粘度工况的主流选择。据中国化工装备协会2023年统计,在压力等级≥1.6MPa的间歇式反应釜采购中,外盘管结构占比已超过42%,较五年前提升约11个百分点。
一、结构逻辑:为什么外盘管比夹套更“抗压”
外盘管反应釜的核心特征在于将半圆管或全圆管螺旋焊接于釜体外壁,形成独立于釜体壁厚的承压通道。这一设计带来两个直接收益:其一,釜体壁厚无需为满足夹套承压而加厚,设备自重降低约15%—20%,对搅拌系统的轴承载荷相应减小;其二,盘管通道内介质流速可达1.5—3.0m/s,传热系数较普通夹套提高30%以上。以淄博地区某不锈钢设备厂为某医药中间体项目定制的6m³外盘管反应釜为例,在导热油温度280℃、釜内物料温度180℃的工况下,盘管总传热系数实测达420W/(m²·K),而同等容积夹套釜仅为290W/(m²·K)左右。
值得注意的是,外盘管的分段式结构允许实现“分区控温”。对于放热剧烈且对温度敏感的反应,可将盘管分为2—4个独立回路,分别通入不同温度的冷媒,避免局部过热导致的副产物生成。这一特性在染料中间体与高分子聚合领域应用尤为普遍。
二、材质与焊接:数据背后的质量分水岭
外盘管反应釜的失效案例中,约六成源于盘管与釜体连接处的焊缝疲劳开裂。行业标准HG/T 20584对盘管焊接提出了明确的焊透率要求,但实际制造中,半圆管与筒体的角焊缝全焊透工艺对工装精度和焊工技能依赖极高。以30408不锈钢为例,盘管壁厚通常为3—5mm,筒体壁厚8—14mm,两者热容差异大,焊接热输入控制不当极易产生未熔合缺陷。淄博不锈钢设备产业集群内具备RT射线检测与氦检漏双重质控能力的厂家,其外盘管釜在3年内的焊缝返修率可控制在1.2%以下,而缺乏系统检测手段的小型加工点返修率往往超过5%。
在腐蚀工况下,盘管外壁与大气接触面易发生点蚀,尤其在含氯离子环境中。采用316L材质并配合盘管外表面钝化处理,可将年腐蚀速率控制在0.02mm以下。对于强腐蚀介质,部分项目改用双相钢2205盘管,虽材料成本上升约35%,但检修周期从18个月延长至48个月,全生命周期成本反而更优。
三、选型误区与工艺适配建议
不少采购方在询价时仅关注“反应釜价格”与容积,忽略盘管换热面积与搅拌功率的匹配关系。实际上,外盘管反应釜的换热面积受盘管直径、螺距与釜体长径比共同约束,单位容积换热面积通常在1.2—2.5m²/m³之间。若反应热效应强而盘管面积不足,即便提高冷媒流速也难以压制温升。建议在工艺包阶段即引入传热计算,明确最大放热速率与盘管面积的冗余系数(一般取1.3—1.5)。
此外,高粘度体系(>5000cP)需搭配锚式或螺带式搅拌,此时盘管间距应适当加大以避免物料滞留死区。对于需要频繁清洗的食品级或制药级应用,盘管外表面粗糙度Ra≤0.8μm并采用全排净焊接结构,可显著缩短CIP清洗时间。化工设备定制实践中,将盘管回路设计为可拆卸法兰连接,虽增加少量成本,却为后期单管更换提供了便利,这一细节在连续化生产线上价值尤为突出。
四、结语
外盘管反应釜并非简单的“带管子”的压力容器,其传热效率、焊缝可靠性与工艺适配度共同构成设备性能的三角支撑。在淄博不锈钢设备制造集群中,具备设计资质与完整质保体系的储罐厂家与反应釜制造商,正通过传热仿真与焊接工艺评定将产品一致性推向更高水平。对于采购方而言,将选型重心从单一价格比较转向换热面积核算、材质匹配与检测报告核验,才是控制长期运行成本的务实路径。